

1. 폴리에틸렌 필름 유형 정의: LDPE, LLDPE 및 HDPE
폴리에틸렌(PE) 필름은 다용도성, 내화학성 및 비용 효율성으로 인해 유연한 포장을 지배하고 있습니다. 산업용 애플리케이션은 세 가지 주요 하위 그룹에 의존합니다. LDPE 필름 (저밀도 폴리에틸렌), LLDPE 필름 (선형 저밀도 폴리에틸렌) 및 HDPE 필름 (고밀도 폴리에틸렌). 각각은 폴리머 사슬의 분기와 결정화도에 따라 결정되는 뚜렷한 기계적, 광학적 특성을 제공합니다. 이러한 차이점을 이해하는 것이 기본입니다. 폴리에틸렌 필름 제조업체 식품 포장, 농업용 커버 또는 견고한 산업용 라이너용 솔루션을 엔지니어링할 때.
LDPE는 높은 유연성, 투명도 및 충격 강도가 특징입니다. LLDPE는 가지가 짧은 선형 구조로 인장강도와 내천공성이 우수합니다. HDPE는 높은 결정성을 나타내며 강성, 차단 성능 및 우수한 내화학성을 제공합니다. 아래 표에는 블로운 필름 라인 및 압출 코팅 공정에서 일반적으로 참조되는 주요 기술 매개변수가 요약되어 있습니다.
| 재산 | LDPE 필름 | LLDPE 필름 | HDPE 필름 |
|---|---|---|---|
| 밀도(g/cm3) | 0.917 – 0.930 | 0.915 – 0.925 | 0.941 – 0.965 |
| 인장강도(MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| 파단 신율(%) | 400 – 650 | 500 – 800 | 200 – 500 |
| 수증기 투과도(WVTR, g/(m²·day)) | 6 – 15 | 5 – 12 | 2 – 6 |
| 광학 선명도 | 높음 | 중간-높음 | 낮은 불투명도 |
| 일반적인 응용 분야 | 수축필름, 경량포장재, 가방 | 스트레치 랩, 튼튼한 자루, 라이너 | 식료품, 티셔츠 가방, 산업용 시트 |
현대 제조에서 LDPE와 LLDPE를 혼합하면 인성을 유지하면서 가공성이 최적화됩니다. 고강도 용도의 경우, HDPE 필름 manufacturers HDPE의 강성과 밀봉층을 결합하기 위해 종종 주조 또는 취입 필름 공압출을 사용합니다. 이러한 특성 프로파일은 다이 설계, 냉각 효율 및 와인딩 장력에 직접적인 영향을 미칩니다. 폴리에틸렌 필름 롤 생산 라인.
2. 블로운 필름 압출: 관형 필름의 핵심 기술
블로운 필름 압출은 여전히 가장 널리 사용되는 생산 기술입니다. LDPE 필름 , LLDPE 필름 및 다층 공압출 구조. 이 공정에서 용융된 폴리머는 환형 다이를 통해 위로 밀려 올라가고, 내부 공기에 의해 팽창되어 기포가 형성되고, 공기 링에 의해 냉각되어 평면으로 붕괴됩니다. 폴리에틸렌 필름 롤 주식. 주요 제어 변수로는 팽창비(BUR), 성에선 높이(FLH), 이륙 속도 등이 있으며, 이는 필름의 기계적 방향과 두께 프로파일을 종합적으로 결정합니다.
산업 데이터에 따르면 2:1 ~ 4:1 범위의 BUR은 MD/TD 방향에서 균형 잡힌 인장 특성을 나타냅니다. 현대 날아간 필름 라인 자동 프로파일 제어, IBC(내부 기포 냉각) 및 중량 측정 투여 기능을 통합하여 게이지 변동을 ±5% 미만으로 유지합니다. 전형적인 라인 산업용 폴리에틸렌 롤 단층 HDPE의 경우 250~500kg/h를 출력할 수 있으며, 다층 라인(3, 5, 7층)은 PA 또는 EVOH 층을 통합하여 차단성을 강화합니다. 아래 개략도는 블로운 필름 압출 시스템의 필수 구성 요소를 보여줍니다.
고급 날아간 필름 라인 이제 용량성 센서와 자동 다이 볼트 가열을 통해 실시간 두께 모니터링을 통합하여 맞춤형 폴리 시트 엄격한 공차(±5~8%)로 생산합니다. 이러한 기술 업그레이드는 다음과 같은 경우에 매우 중요합니다. 산업용 폴리에틸렌 롤 일관된 레이플랫 폭과 재료 낭비 감소가 필요한 제품입니다.
3. 고급 공압출: PA/PE 필름 및 PA/PP 필름 구조 엔지니어링
진공 포장, 가스 치환 포장(MAP), 화학 물질 봉쇄와 같은 까다로운 차단 용도의 경우 단일층 PE 필름으로는 충분하지 않습니다. 엔지니어들은 폴리아미드(PA)와 폴리올레핀을 결합한 다층 공압출에 의존합니다. 특히, PA/PE 필름 그리고 PA/PP 필름 산소 장벽(PA 층)과 밀봉성 및 내습성(PE 또는 PP 층)을 연결하는 고급 엔지니어링 구조를 나타냅니다. 이러한 필름은 표준 PE의 2000cm3보다 높은 23°C 및 50% RH에서 2~8cm3/(m²·day·atm)만큼 낮은 산소 투과율(OTR)을 제공합니다.
일반적인 5층 공압출 구성(PA/타이/PE/타이/PA 또는 대칭 PA/PE)에서 PA 코어는 천공 저항성, 향기 유지 및 기계적 강도에 기여합니다. 열성형 용도의 경우, PA/PP 필름 PE 기반 구조에 비해 더 높은 내열성(융점 >160°C)을 제공하므로 레토르트 파우치 또는 핫필 포장에 이상적입니다. 산업 실험 데이터에 따르면 공압출된 PA/PE 필름은 향상된 굴곡 균열 저항으로 인해 냉동 식품 부문에서 포장 실패율을 40%까지 줄이는 것으로 나타났습니다.
PA/PE 및 PA/PP 공압출의 주요 장점
- 단층 PE에 비해 산소 장벽이 최대 98% 향상되었습니다.
- 딥 드로잉 트레이(≥6mm 드로잉 비율)에 대한 뛰어난 열성형성.
- 오일, 지방, 용제에 대한 내화학성이 강화되었습니다.
- 고속 폼-필-씰 라인과의 호환성.
선도 폴리에틸렌 필름 제조업체 4 N/15mm 이상의 층간 접착력을 보장하기 위해 전용 타이 레이어 수지가 포함된 다층 블로운 또는 캐스트 라인을 채택합니다. 결과는 내구성이 있습니다 폴리에틸렌 필름 롤 EN 13678과 같은 엄격한 식품 접촉 규정 및 산업 표준을 충족하는 재고입니다.
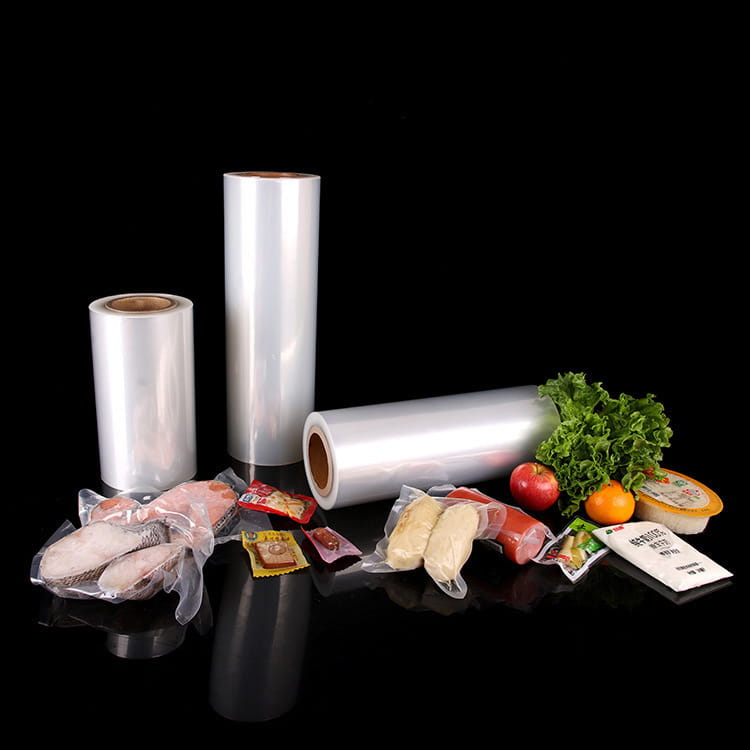
그림: 다층 폴리에틸렌 롤 생산 — 배리어 필름을 위한 산업용 공압출의 예.
4. 맞춤형 폴리 시트 및 산업용 롤의 기술 매개변수
제조 맞춤형 폴리 시트 그리고 산업용 폴리에틸렌 롤 폭, 두께, 코어 직경 및 기계적 특성에 대한 정밀한 제어가 필요합니다. 전형적인 폴리에틸렌 필름 롤 치수 범위는 폭 500mm ~ 3000mm이며 롤 외부 직경은 최대 1000mm(코어 내부 직경 76mm 또는 152mm)입니다. 견고한 산업용 커버 또는 건축용 증기 장벽의 경우 100~300μm 두께의 HDPE 시트가 UV 안정제 및 미끄럼 방지 표면 처리로 제조됩니다.
맞춤형 시트 제작을 위한 블로운 필름 압출에서 중요한 매개변수는 레이플랫 폭이며, 이는 기포 둘레 및 와인더 장력과 직접적인 상관관계가 있습니다. 또한 다음 표에는 일반적인 사양이 요약되어 있습니다. LLDPE 필름 그리고 LDPE 필름 산업용 롤:
| 매개변수 | 맞춤형 LDPE 시트 | 산업용 LLDPE 롤 | HDPE 헤비듀티 롤 |
|---|---|---|---|
| 두께 범위(μm) | 25 – 250 | 40 – 200 | 80 – 350 |
| 최대 롤 폭(mm) | 2800 | 3000 | 2500 |
| 인장강도(MD, MPa) | 15~22 | 35~50 | 28~45 |
| 충격강도(다트 드롭, g) | 150~350 | 350~800 | 200~500 |
| 추가 옵션 | 슬립, 안티블록, UV | 정전기 방지, 미끄럼 방지 | UV, 카본블랙 |
에 대한 맞춤형 폴리 시트 , 제조업체는 두께 균일성을 유지하기 위해 압출기 스크류 설계(혼합 섹션이 있는 배리어 스크류)와 다이 간격(0.8~2.5mm)을 조정합니다. 폐쇄 루프 장력 제어 기능을 갖춘 고속 와인더는 텔레스코픽을 제거하고 백 제조 또는 라미네이션과 같은 다운스트림 변환 공정에 필수적인 일관된 롤 경도를 보장합니다.
5. 산업 전반에 걸쳐 폴리에틸렌 필름 롤을 활용하는 주요 응용 분야
적응성 LDPE 필름 , LLDPE 필름 그리고 coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
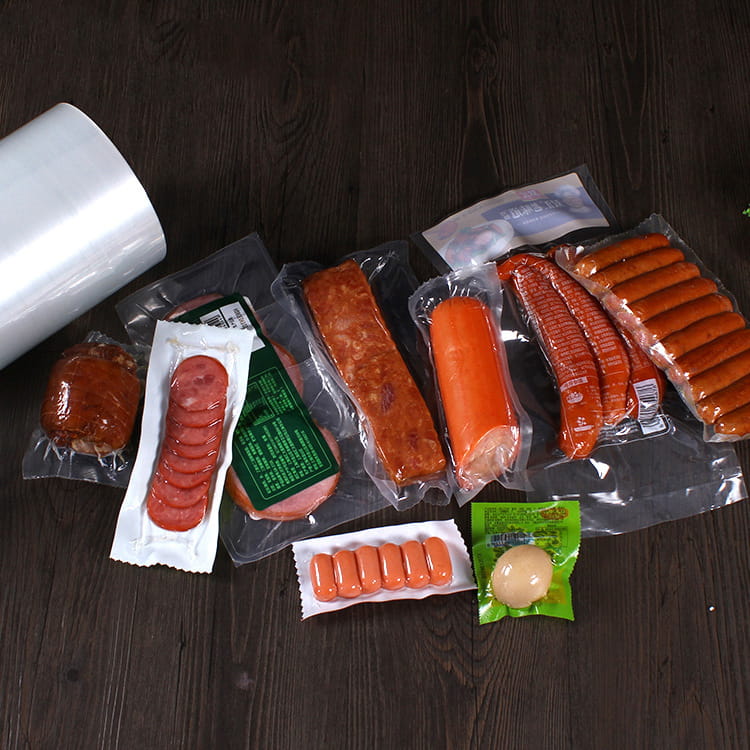
- 식품 포장: 가금류 트레이용 LDPE 기반 수축 필름, 팔레트 포장용 LLDPE 스트레치 후드, PA/PE 필름 치즈 또는 육류 보존용(유통 기간을 7일에서 21일로 연장).
- 농업영화: 온실 덮개용 UV 안정화 LDPE(수명 12~24개월) 및 다층 LLDPE/타이/EVOH를 사용하는 사일리지 스트레치 필름으로 산소 유입을 90% 줄입니다.
- 튼튼한 산업용 자루: 두께가 120~180μm인 공압출된 HDPE/LLDPE 필름으로 건축 자재 또는 화학 분말에 대해 400N 이상의 최고 부하 저항을 달성합니다.
- 의료 및 위생: PE에 탄산칼슘 충전재를 첨가한 후 연신하여 미세기공을 형성하여 제조된 통기성 필름; 수술용 커튼 및 보호 커버에 사용됩니다.
시장 분석에 따르면 전 세계적으로 수요가 산업용 폴리에틸렌 롤 전자상거래 패키징 및 자동화에 힘입어 연간 4.2%의 성장률을 보이고 있습니다. 폴리에틸렌 필름 제조업체 게이지 밴드를 줄이기 위해 진동 홀오프 기능이 있는 블로운 필름 라인에 투자하여 ASTM D2103 표준을 충족하는 롤 품질을 보장합니다.
6. 필름 제조업체를 위한 품질 관리 및 재료 선택
고성능의 지속적인 생산 폴리에틸렌 필름 롤 재고는 엄격한 품질 프로토콜에 의존합니다. 폴리에틸렌 필름 제조업체 용융 흐름 지수(MFI), 겔 수 및 광학 특성에 대한 실험실 테스트를 활용합니다. 에 대한 날아간 필름 라인 , 온라인 모니터링 시스템은 용량성 또는 베타 게이지 센서를 통해 두께를 추적하여 자동 다이에 폐쇄 루프 피드백을 제공합니다. 특정 신율(예: 스트레치 필름의 경우 >600%)이 필요한 맞춤 주문의 경우 ASTM D882에 따른 인장 시험이 필수입니다.
재료 선택에는 Ziegler-Natta 또는 메탈로센 촉매 LLDPE 중에서 선택하는 작업이 포함됩니다. 후자는 더 좁은 분자량 분포와 향상된 선명도를 제공합니다. 고성능을 위한 맞춤형 폴리 시트 , 분해 젤을 방지하려면 재생 비율을 제어해야 합니다(산업화 후 스크랩 <20%). 또한 정전 피닝 및 코로나 처리(38–44 dyne/cm)를 통해 인쇄성과 라미네이션 접착 강도를 보장합니다. 아래 표에는 일반적인 품질 테스트 및 승인 기준이 요약되어 있습니다.
| 테스트 매개변수 | 방법 | 일반사양(LDPE/LLDPE) |
|---|---|---|
| 두께 변화 | ASTM D374 | 공칭의 ±5% |
| 인장강도(MD) | ASTM D882 | >20MPa(LDPE), >35MPa(LLDPE) |
| 엘멘도르프 눈물(MD) | ASTM D1922 | 150 – 400g |
| COF(필름 대 필름) | ASTM D1894 | 0.2 – 0.4 |
고급 manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring 산업용 폴리에틸렌 롤 냉장 보관(−20°C) 또는 고열 환경(60°C)에서 수행하십시오.
자주 묻는 질문(FAQ)
Q1: 압출에서 LDPE 필름과 LLDPE 필름의 주요 차이점은 무엇입니까?
LDPE는 용융 강도가 더 높고 가공이 더 쉽습니다. 날아간 필름 라인 , 더 나은 선명도와 광택을 제공합니다. LLDPE는 우수한 인장강도, 천공강도, 인열강도를 제공하지만 점도가 높기 때문에 더 높은 모터 출력이 필요합니다. LDPE/LLDPE 혼합물은 가공성과 기계적 인성의 균형을 맞추는 데 일반적입니다.
Q2: PA/PE 필름은 식품 포장용 PA/PP 필름과 어떻게 비교됩니까?
PA/PE 필름 저렴한 비용으로 우수한 밀봉성과 수분 차단성을 제공하며 저온/냉동 용도에 적합합니다. PA/PP 필름 더 높은 온도(최대 121°C까지 레토르트)를 견딜 수 있고 우수한 내화학성을 제공하므로 즉석 식품 및 핫필 포장에 이상적입니다.
질문3: 맞춤형 폴리 시트를 산업용으로 사용한 후 재활용할 수 있습니까?
예, 대부분의 폴리에틸렌 산업용 롤은 기계적 재활용 흐름을 통해 재활용이 가능합니다. 그러나 다중 재료 공압출(PA/PE)에는 분리 또는 상용화가 필요합니다. 많은 제조업체에서는 비식품 접촉 층을 위한 재활용 펠릿을 생산하기 위해 산업 폐기물 회수 프로그램을 제공합니다.
Q4: 고강도 응용 분야에서 HDPE 필름의 일반적인 두께 범위는 무엇입니까?
에 대한 construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. HDPE 필름 제조업체 특정 강성과 인열 저항을 달성하기 위해 종종 첨가제를 사용하여 밀도를 수정합니다.
Q5: 폴리에틸렌 필름 롤의 일관된 게이지 균일성을 어떻게 보장할 수 있습니까?
일정한 용융 온도를 유지하고, 두께 스캐닝을 통한 자동 다이 볼트 제어를 사용하고, 버블 주변의 냉각 공기 흐름을 최적화합니다. 현대 날아간 필름 라인 IBC(내부 버블 냉각)를 장착하면 게이지 편차를 ±3~5%까지 줄일 수 있습니다.