

소개: 식품 포장의 숨겨진 위험
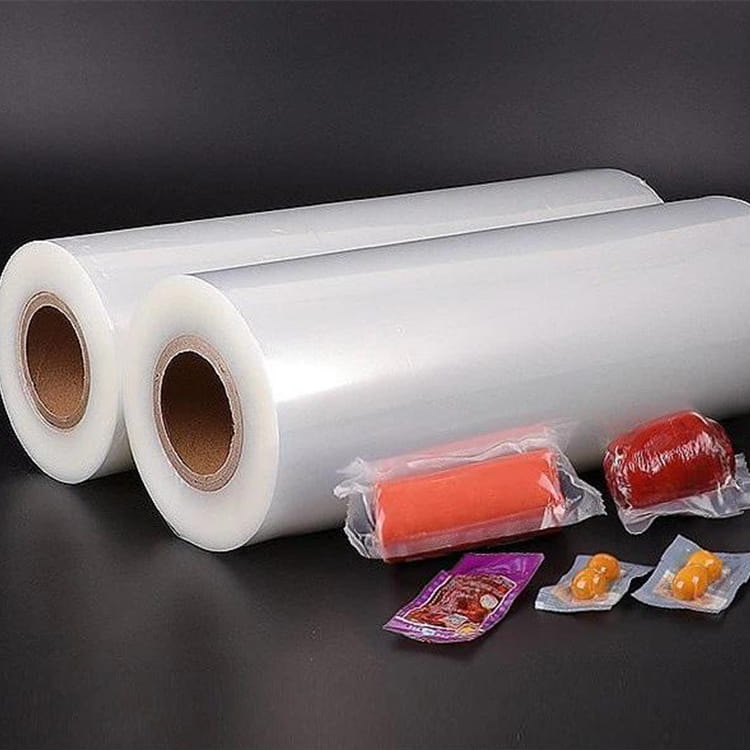
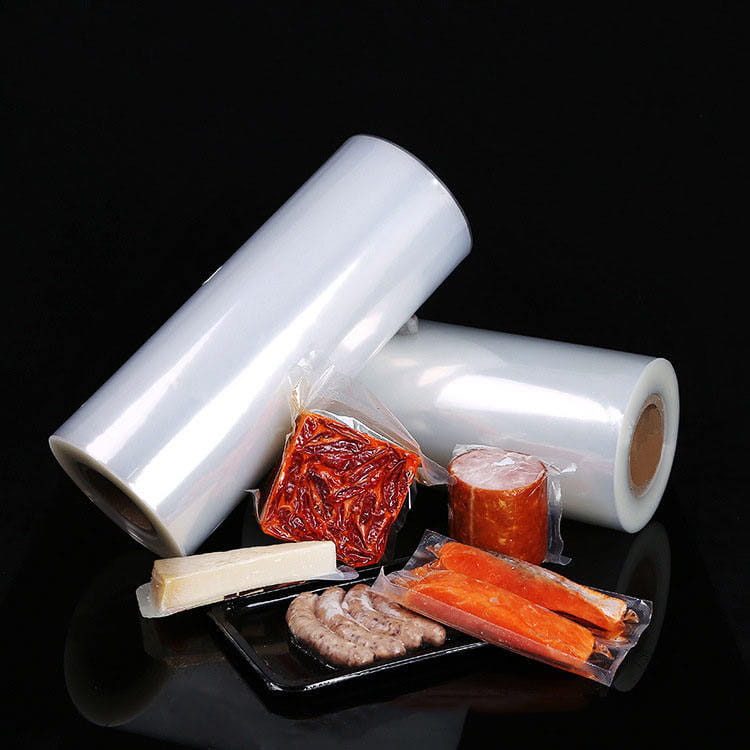
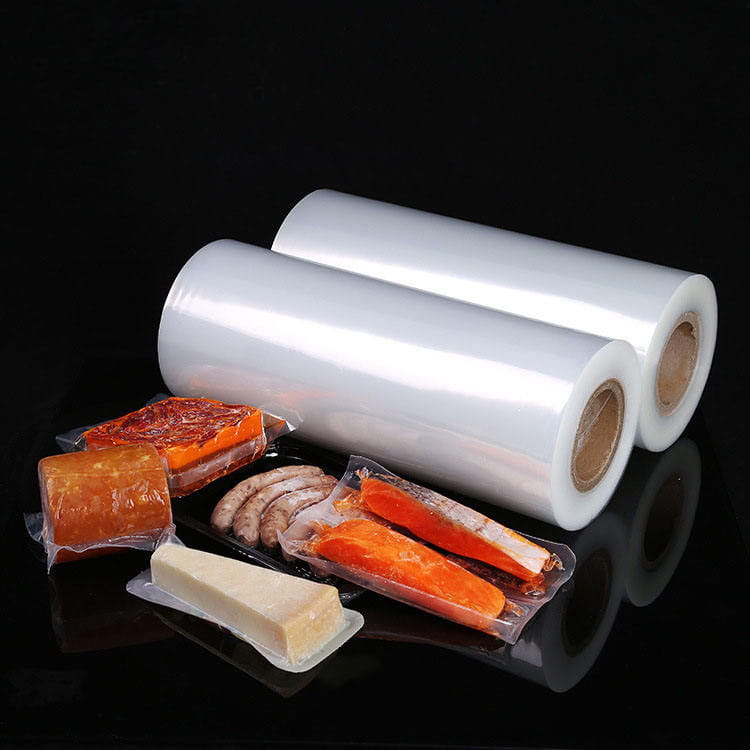
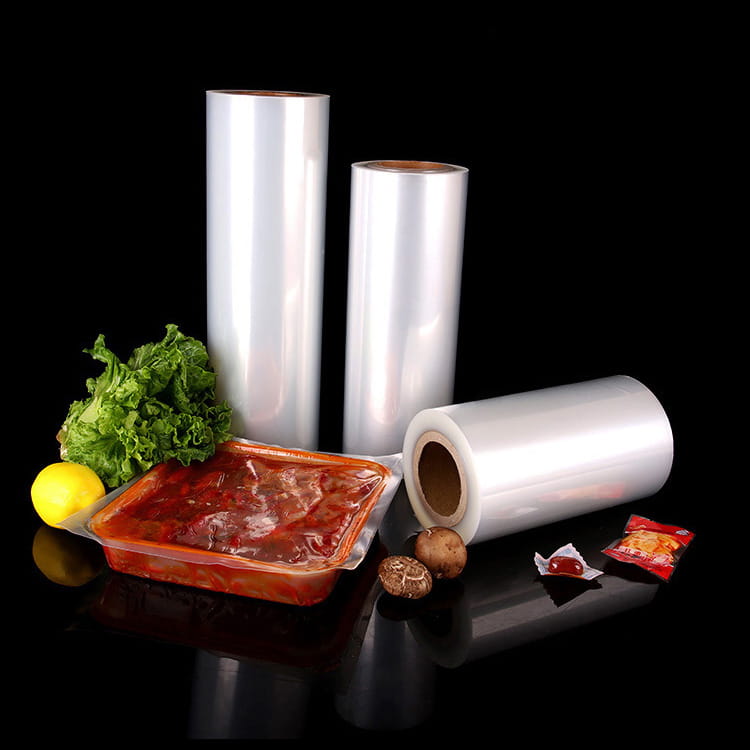
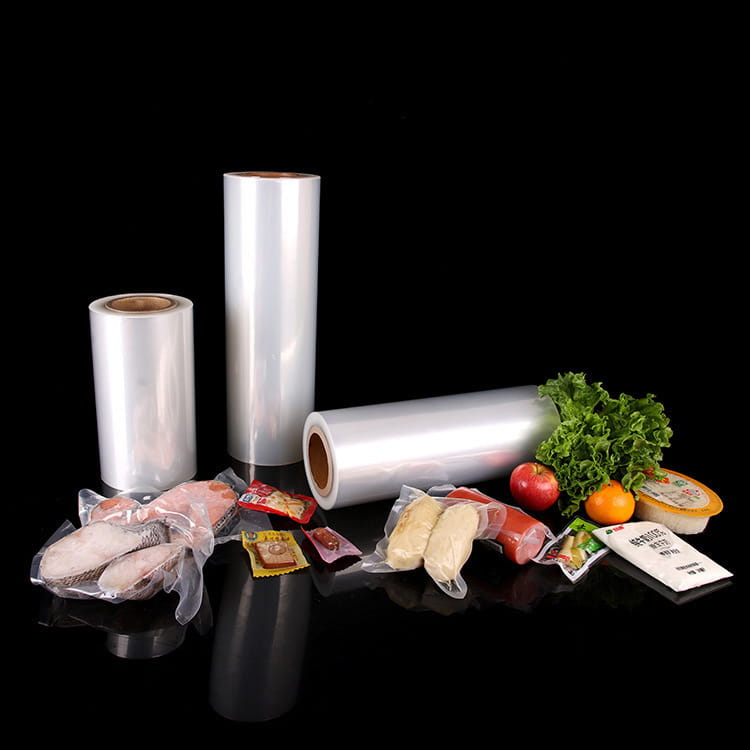
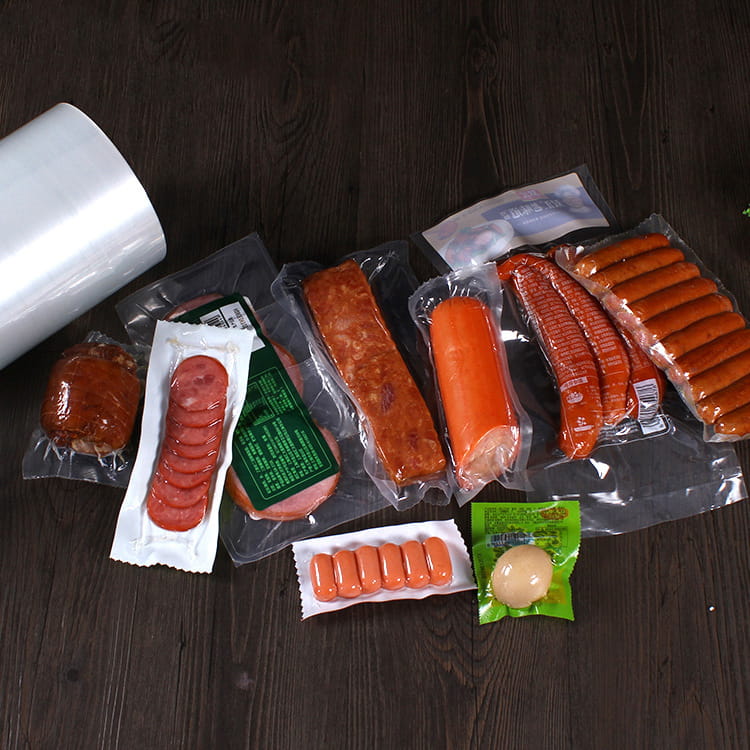
식품 포장은 신선도를 유지하고 시각적 매력을 제공하는 것만이 아닙니다. 투명하고 유연한 필름의 제조 공정에서는 표면 아래에서 식품으로 이동하는 화학적 위험이 발생할 수 있습니다. 수십 년 동안 용제 기반 접착제를 사용한 라미네이션은 생산을 위한 업계 표준이었습니다. 투명 공압출 플라스틱 포장 필름 그러나 최근 공압출 기술의 발전은 근본적으로 더 안전한 접근 방식을 제공합니다. 이 기사에서는 무용제 투명 필름이 식품 접촉 응용 분야에서 선호되는 이유에 초점을 맞춰 공압출과 라미네이션을 비교합니다.
식품 접촉 물질(예: EU 프레임워크 규정(EC) 1935/2004, US FDA 21 CFR)에 대한 규제 조사가 증가하고 클린 라벨 포장에 대한 소비자 수요가 증가함에 따라 이 두 제조 경로 간의 기술적 차이를 이해하는 것이 포장 엔지니어와 브랜드 소유자에게 필수적입니다. 우리는 기계적 특성, 차단 성능, 광학적 선명도, 그리고 가장 중요한 화학적 안전성을 조사할 것입니다.
공압출이란 무엇입니까? 접착제 없이 필름 만들기
공압출은 여러 폴리머 용융물이 피드블록이나 다중다양체 다이를 통해 결합되어 단일 다층 필름을 형성하는 단일 단계 공정입니다. 접착제를 사용하여 미리 만들어진 층을 접착하는 적층과 달리 공압출은 냉각되면서 인접한 층 사이에 분자 결합을 생성합니다. 따라서 용제나 수성 접착제가 필요하지 않습니다.
공압출 투명 필름의 주요 특성
- 레이어 수: 일반적으로 3~11개 레이어로, 각 레이어는 특정 기능(밀폐재, 장벽, 구조적 지지)을 제공합니다.
- 결합 메커니즘: 열 융합 – 폴리머 사슬이 추가 화학 물질 없이 인터페이스 전체에 걸쳐 얽혀 있습니다.
- 용매 잔류물: 0. 접착제가 없다는 것은 잔류 용매, 이소시아네이트 또는 아민이 없다는 것을 의미합니다.
- 광학 선명도: 달성 가능 고선명 블로운 필름 또는 캐스트 공 압출 플라스틱 필름 헤이즈 값이 5% 미만입니다.
현대적인 공압출 라인 맑은 식품 포장 필름 균일한 용융 온도와 층 두께를 유지하기 위해 고급 스크류 설계를 사용합니다. 전형적인 7층 다층 투명 배리어 필름 산소 차단을 위한 EVOH, 접착을 위한 타이 레이어, 밀봉을 위한 mLLDPE를 모두 접착제 한 방울 없이 결합할 수 있습니다.
라미네이션: 접착 의존성 문제
라미네이션(건식 라미네이션 또는 용제 기반 라미네이션이라고도 함)에는 두 개 이상의 단층 또는 공압출 필름을 별도로 생산한 다음 롤러 시스템을 통해 적용되는 접착제를 사용하여 함께 접착하는 작업이 포함됩니다. 접착제는 일반적으로 에틸 아세테이트, MEK 또는 톨루엔과 같은 유기 용매에 용해되며 나중에 건조 터널에서 증발됩니다.
오염이 발생하는 곳
- 불완전 증발: 최적의 건조 상태에서도 미량의 잔류 용매(백만분율)가 층 사이에 갇혀 있을 수 있습니다.
- 접착제 이동: 폴리우레탄 접착제의 저분자량 올리고머는 밀봉재 층을 통해 식품, 특히 지방이나 산성 식품으로 이동할 수 있습니다.
- 이취 전달: 에틸 아세테이트와 같은 잔류 용매는 초콜릿이나 커피와 같은 민감한 제품에서 감지 가능한 이취를 생성합니다.
독립적인 테스트(150개의 유연한 포장 샘플에 대한 2022년 유럽 연구 데이터)에서는 용제 기반 라미네이트 필름의 평균 잔류 용제 수준이 8.7mg/m²인 반면, 공압출 필름에서는 전혀 잔류하지 않는 것으로 나타났습니다. 라미네이션에 사용되는 무용제(100% 고체) 접착제라도 용제만큼 엄격하게 규제되지는 않지만 여전히 잠재적인 이동 위험을 내포하는 단량체성 잔류물을 도입합니다.
에 대한 투명 유연 포장 필름 , 적층은 시간이 지남에 따라 또는 레토르트 조건에서 접착제가 저하되는 경우 잠재적인 박리 지점을 생성합니다. 대조적으로, 공압출은 층이 분자 수준에서 융합되기 때문에 박리 저항성이 있습니다.
무용제가 중요한 이유: 보건 및 규제 동인
용제 잔류물은 단순한 품질 문제가 아니라 법적, 건강상의 책임입니다. 전 세계 규제 기관은 식품 접촉 물질의 용매에 대한 엄격한 이동 제한을 설정했습니다. 예를 들어, EU의 플라스틱 규정(EU) No 10/2011은 많은 용제에 대해 특정 이동 제한(SML)을 지정하지만 용제는 최종 필름에 의도적으로 추가되지 않고 제거되어야 하는 가공 보조제이기 때문에 시행이 어렵습니다.
비교 안전성 표: 공압출과 적층
| 매개변수 | 공압출(무용제) | 용제 기반 라미네이션 |
|---|---|---|
| 잔류용매 | 없음(0mg/m²) | 일반적으로 5~15mg/m² |
| 접착제 이동 위험 | 없음(접착제 없음) | 1차 방향족 아민, 이소시아네이트 가능 |
| 열에 의한 박리 | 매우 낮음(공압출 결합) | 보통에서 높음 |
| 층 두께 공차 | ±5% 일반 | 접착력 변동으로 인해 ±10% |
| 광학 헤이즈(50μm 투명 필름용) | 2~4% | 4-8% (접착층이 헤이즈를 추가함) |
| 산소 차단성(EVOH 기반) | 우수(공압출 타이 레이어가 EVOH 결정성을 보존함) | 양호하지만 접착제는 시간이 지남에 따라 차단력이 저하될 수 있습니다. |
에 대한 applications like fresh meat, cheese, or ready meals, a 투명 다층 포장 필름 공압출을 통해 생산된 제품은 가장 안전한 프로파일을 제공합니다. 주요 퀵서비스 레스토랑 체인에서는 적층 대체품에서 용매 잔류물이 검출된 후 소스 및 드레싱용 공압출 파우치로 전환하기 시작했습니다.
공정 도식: 공압출과 라미네이션 라인
다음 SVG는 제조 단계의 근본적인 차이점을 보여줍니다. 공압출은 단일 다이에 용융물을 결합하는 반면, 라미네이션에는 별도의 필름 생산, 접착제 코팅, 건조 및 접착이 필요합니다. 각 단계는 오염될 수 있는 기회입니다.
공압출 필름의 광학적, 기계적 우수성
안전 외에도 공압출은 식품 포장에 중요한 기능적 이점을 제공합니다. 고선명 블로운 필름 공압출을 통해 생산된 제품은 빛을 산란시키는 접착층이 없기 때문에 탁월한 투명성을 달성합니다. 60μm 공압출 PE 기반 투명 필름의 일반적인 헤이즈 값은 2~3%인 반면, 폴리우레탄 접착제를 사용한 동등한 적층 구조의 경우 5~7%입니다. 에 대한 캐스트 공 압출 플라스틱 필름 , 헤이즈는 1.5%까지 낮아 제품 가시성이 구매 결정을 좌우하는 고급 제과 및 베이커리 포장에 이상적입니다.
스트레스 하에서의 기계적 무결성
공압출 필름은 인접한 층의 중합체 사슬이 상호 확산되기 때문에 우수한 층간 접착력을 나타냅니다. 이는 특히 중요합니다. 투명 공압출 PE 필름 VFFS(수직형 충전 밀봉) 응용 분야에 사용됩니다. 반대로 적층 필름은 밀봉 조 또는 낙하 테스트 중에 박리 위험이 있습니다. 냉동 야채용 VFFS 파우치 1000개를 비교한 2021년 연구에 따르면 공압출 구조는 -20°C에서 6개월 보관 후 박리율이 0%인 반면, 용제 기반 라미네이트는 접착제 취성으로 인해 박리율이 2.4%인 것으로 나타났습니다.
에 대한 modified atmosphere packaging (MAP), a 다층 투명 배리어 필름 공압출된 EVOH를 사용하면 23°C/50% RH에서 0.5cc/m²/day의 일관된 산소 투과율(OTR)을 제공합니다. 적층은 접착층이 추가 장벽 역할을 하기 때문에 OTR 변동성을 유발할 수 있지만 코팅 두께가 고르지 않으면 가스 투과를 위한 미세 채널이 생성됩니다.
실제 성능 데이터: 공압출과 적층 비교
차이점을 정량화하기 위해 우리는 중형 유연 포장 가공업체의 생산 데이터를 분석했습니다(익명화된 업계 벤치마크). 아래 표에는 건조 식품 포장용 투명 차단 필름(두께 80μm, 목표 OTR < 2cc/m²/일)의 50개 생산 실행에 대한 평균 품질 지표가 요약되어 있습니다.
| 미터법 | 공압출 필름 | 적층 필름(용제형) |
|---|---|---|
| 평균 안개(%) | 2.8 | 6.2 |
| 총 잔류용매(mg/m²) | 0 | 11.3 |
| 층 두께 변화(CV%) | 4.2 | 9.7 |
| 레토르트(121°C, 30분) 후 박리 강도(N/15mm) | 4.8 | 2.1(접착력 저하) |
| 산소 투과율 변동성(10개 샘플의 SD) | 0.18 | 0.52 |
| 이취 검출(감각 패널, 전환 후 7일) | 없음 | 샘플의 14%에서 검출됨 |
이 수치는 공압출이 용매 위험을 제거할 뿐만 아니라 보다 일관된 광학 및 차단 특성을 제공한다는 것을 보여줍니다. 에 대한 맑은 식품 포장 필름 고지방 제품(예: 치즈, 견과류)과 직접 접촉하도록 고안된 이 제품에는 지질로 이동할 수 있는 접착성 올리고머가 없다는 것이 결정적인 이점입니다.
귀하의 응용 분야에 적합한 공압출 투명 필름을 선택하는 방법
선택할 때 투명 공압출 플라스틱 포장 필름 , 다음 기술 매개변수를 고려하십시오.
- 레이어 구조 : 건조물용 3층(실런트/타이/베리어); 높은 장벽 또는 비대칭 특성 요구 사항을 위한 5개 또는 7개의 레이어.
- 실란트층 : 저온 밀봉용 mLLDPE 또는 VLDPE; 더 높은 열간 점착성을 위한 EVA; 퇴비화 옵션을 위한 PLA.
- 배리어층 : EVOH(산소용) 또는 폴리아미드(천공 저항성과 중간 정도의 장벽용).
- 광학 등급 : 헤이즈 방지를 위해 겉감에만 안티블로킹, 미끄럼 방지 첨가제를 첨가합니다. 에 대한 고선명 블로운 필름 , 500ppm 이하의 에루카마이드와 같은 비이동성 슬립제를 사용하십시오.
- 두께 분포 : CD 두께 프로파일을 요청하세요. 잘 조정된 주조 공압출 라인은 ±3% 공차를 달성할 수 있습니다.
에 대한 frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
자주 묻는 질문
Q1: 공압출 필름은 항상 라미네이트 필름보다 비쌉니까?
반드시 그런 것은 아닙니다. 단순한 3층 구조의 경우 공압출은 원자재 낭비가 적고 접착제를 구매할 필요가 없기 때문에 비용 경쟁력이 있습니다. 7레이어 고차단 필름의 경우 공압출은 초기 다이 비용이 더 높을 수 있지만 용매 회수 시스템과 접착제 적용 장치가 필요하지 않아 연간 500만m² 이상의 규모에서 평방미터당 총 비용이 비슷하거나 더 낮습니다.
Q2: 공압출 필름이 적층 필름과 동일한 차단 특성을 얻을 수 있습니까?
예. 공압출은 7층 EVOH 기반 구조를 사용하여 산소 투과율이 0.1cc/m²/일 미만인 필름을 생산할 수 있습니다. 실제로 공압출은 이질적인 침투 경로로 작용할 수 있는 접착층이 없기 때문에 보다 일관된 장벽을 달성하는 경우가 많습니다. 수증기 장벽의 경우 공압출된 HDPE 또는 PP 레이어는 접착식 대체재만큼 효과적입니다.
Q3: 모든 공압출 필름에는 용제가 없나요?
전적으로. 공압출에는 접착제, 프라이머 또는 용제가 사용되지 않습니다. 유일한 구성 요소는 열가소성 수지와 용융 혼합된 허용된 첨가제(산화방지제, 안정제, 미끄럼제)입니다. 이로 인해 공압출은 본질적으로 EU 및 FDA 용매 잔류물 규정을 준수합니다.
Q4: 공압출 투명 필름으로 가장 많은 이점을 얻을 수 있는 식품 포장 유형은 무엇입니까?
화학적 이동이 중요한 모든 응용 분야: 이유식 파우치, 유기농 농산물 봉지, 치즈 포장, 의료 영양 제품 및 지방 함량이 높은 모든 식품(친유성 용매 및 접착성 단량체가 우선적으로 지방으로 이동하기 때문). 또한, 냉동 식품 및 레토르트 파우치는 공압출의 박리 저항성으로부터 이점을 얻습니다.
Q5: 필름이 적층이 아닌 공압출로 제작되었는지 어떻게 확인할 수 있나요?
사산화오스뮴(폴리에테르 기반 타이 레이어의 경우)으로 염색하거나 FTIR 현미경을 사용하여 현미경으로 단면을 검사합니다. 공압출된 레이어는 연속적이고 테이퍼진 인터페이스를 보이는 반면, 적층 필름은 뚜렷하고 종종 고르지 않은 접착 라인을 나타냅니다. 또 다른 빠른 테스트: 필름을 140°C에서 열 밀봉하고 벗겨냅니다. 공압출된 필름은 밀봉재 층 내에서 응집력이 저하되는 반면 라미네이트는 접착 경계면에서 박리될 수 있습니다.
결론: 무용제 공압출로의 전환은 불가피합니다
전 세계적으로 규제가 강화되고 있습니다. EU는 에틸 아세테이트와 같은 일반적인 용매에 대한 특정 이동 제한을 5mg/kg에서 1mg/kg으로 낮추는 것을 고려하고 있습니다. 소비자 테스트 서비스에 따르면 "용제를 사용하지 않음" 표시가 포장에 있어서 "BPA 없음"만큼 중요해지고 있습니다. 제조업체의 경우 투명 유연 포장 필름 , 공압출로의 전환은 단순한 안전 업그레이드가 아니라 경쟁력 있는 필수 요소입니다.
공압출이 제공하는 것 투명 다층 포장 필름 화학적 이동 위험이 없고 우수한 광학 선명도, 일관된 장벽 및 견고한 기계적 무결성을 갖추고 있습니다. 다중 압출기 라인에 대한 자본 투자는 라미네이터보다 높지만, 접착제, 용제, 건조 에너지를 제거하여 운영 비용을 절감하고 규정 준수 위험을 제거하면 중규모 생산업체에 2~3년 이내에 강력한 ROI를 제공합니다.
에 대한 brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a 투명 공압출 플라스틱 포장 필름 가장 신뢰할 수 있고 검증 가능한 접근 방식입니다. 업계가 순환 경제 모델로 전환함에 따라 공압출된 단층 호환 구조는 혼합 재료 라미네이트보다 재활용하기도 더 쉽습니다. 안전하고 투명한 식품 포장의 미래는 공압출 및 무용매 포장입니다.